


Was haben ein Yachtrumpf, ein Rotorblatt einer Windenergieanlage und ein leichter Fahrradrahmen gemeinsam? Alle drei können aus Verbundwerkstoffen hergestellt werden, deren Lagen unter einer luftdicht abgeschlossenen Folie geformt werden. Die Luft unter der Folie wird abgesaugt. Bei diesem Vakuumsackverfahren presst der Druckunterschied die Materiallagen gegen die Form und trägt so dazu bei, dem Bauteil die gewünschte Gestalt und die erforderlichen Eigenschaften zu geben.
Dabei kommt es nicht nur auf Fasern, Harz und Pumpe an. Auch ein unscheinbarer Streifen Dichtmasse spielt eine wichtige Rolle: Er verbindet die Folie mit der Form und hilft, den Unterdruck während des gesamten Fertigungszyklus aufrechtzuerhalten. Wir erklären, wie das Verfahren funktioniert, wo es eingesetzt wird und weshalb Butyldichtbänder dabei so häufig zum Einsatz kommen.
Fasern und Harz: zwei Bestandteile, eine gemeinsame Aufgabe
Ein Verbundwerkstoff besteht aus mindestens zwei Bestandteilen, die zusammen Eigenschaften ermöglichen, die jeder für sich allein nur schwer erreichen könnte. Bei Faserverbundwerkstoffen bilden Fasern und das sie verbindende Harz die Grundlage.
Glas-, Kohlenstoff- oder Aramidfasern werden unter anderem als Gewebe und Matten verarbeitet. Sie tragen einen wesentlichen Teil der mechanischen Belastung, insbesondere bei Zugbeanspruchung. Das Harz, beispielsweise ein Epoxid-, Polyester- oder Vinylesterharz, bildet nach dem Aushärten die Matrix. Sie hält die Fasern in ihrer Lage und hilft, Lasten zwischen ihnen zu übertragen.
Ein passend ausgelegter Verbundwerkstoff kann geringes Gewicht mit hoher Steifigkeit und Festigkeit verbinden. Das Ergebnis hängt jedoch von den Anteilen beider Bestandteile, der Faserausrichtung und ihrer Verbindung ab. Zu viel Harz kann das Gewicht erhöhen, ohne die Festigkeit entsprechend zu verbessern. Hohlräume im Material, also Poren, können dagegen die Struktur schwächen.
Das Tränken der Fasern mit Pinsel und Walze erfordert Sorgfalt. Dabei ist es schwierig, alle Lagen gleichmäßig zu durchtränken und eingeschlossene Luft zu entfernen. Das Vakuumsackverfahren unterstützt die Verdichtung des so vorbereiteten Laminats, also der mit Harz getränkten Verstärkungslagen. Es ersetzt jedoch weder eine fachgerechte Materialvorbereitung noch geeignete Prozessbedingungen.
Wie presst der Druckunterschied das Laminat zusammen?
Eine hydraulische Presse kann Material gegen eine Form drücken. Eine Anlage zu bauen, die einen vollständigen Yachtrumpf aufnimmt, wäre allerdings eine große Herausforderung. Beim Vakuumsackverfahren nutzt man stattdessen den atmosphärischen Druck auf der Außenseite einer luftdicht abgeschlossenen Folie.
Das Laminat wird mit Folie abgedeckt und am Rand abgedichtet. Eine Pumpe saugt die Luft ab und senkt dadurch den Druck im Vakuumsack. Außen herrscht weiterhin der Umgebungsdruck. Der Druckunterschied zwischen den beiden Folienseiten erzeugt den Anpressdruck: Die Folie drückt auf das Laminat und dieses gegen die Form. So lassen sich die Lagen großflächig anpressen, auch bei gekrümmten Bauteilen.
Bei einem atmosphärischen Druck von rund 1013 hPa und nahezu vollständig abgesaugter Luft entspricht die Kraft auf einen Quadratmeter etwa der Gewichtskraft von 10 Tonnen. Auf eine Fläche im Format DIN A4 wirkt dann eine Kraft, die der Gewichtskraft von etwa 640 kg entspricht; bei einem 1 × 2 m großen Paneel entspricht sie der Gewichtskraft von rund 20 Tonnen.
Diese Richtwerte gelten für einen maximalen Druckunterschied von ungefähr einer Atmosphäre. In der Praxis wird im Vakuumsack kein vollkommenes Vakuum erreicht. Der tatsächliche Anpressdruck ist daher geringer und hängt vom erzielten Unterdruck ab. Die Beispiele veranschaulichen die Größenordnung der Kraft; sie geben keine allgemeingültigen Prozesseinstellungen vor.
Der Anpressdruck hilft, das Laminat zu verdichten und eingeschlossene Luft zu verringern. Mit einem geeigneten Aufbau der Hilfsmaterialien lässt sich auch das Abführen überschüssigen Harzes steuern. Das Prinzip ähnelt dem Vakuumverpacken von Lebensmitteln: Nach dem Absaugen der Luft legt sich die Folie an den Inhalt an. Bei Verbundwerkstoffen sind die Anforderungen an Materialien, Geometrie und Prozessbedingungen jedoch deutlich höher.
Was befindet sich unter der Folie?
Ein Aufbau für das Vakuumsackverfahren besteht aus Materialien mit unterschiedlichen Aufgaben. Einige bilden das fertige Bauteil, andere ermöglichen den Luftstrom, regulieren die Harzmenge oder erleichtern das Trennen der Lagen nach dem Aushärten. Auswahl und Reihenfolge hängen vom jeweiligen Verfahren ab.
Ein Teil der Hilfsmaterialien wird nur einmal verwendet und nach dem Zyklus entfernt. Diese Materialien bleiben nicht im fertigen Bauteil, beeinflussen aber die Bedingungen, unter denen es entsteht.
- Die Form gibt dem Bauteil seine Gestalt. Sie kann aus Metall oder einem Verbundwerkstoff bestehen, bei einfacheren Anwendungen auch aus einer entsprechend vorbereiteten MDF-Platte. Ein Trennmittel auf ihrer Oberfläche erleichtert das spätere Entformen.
- Das Laminat ist das eigentliche Produkt: durch Harz verbundene Faserlagen. Ihre Zusammensetzung und Anordnung beeinflussen die Eigenschaften des fertigen Bauteils.
- Abreißgewebe liegt am Laminat an und wird nach dem Aushärten entfernt. Es hinterlässt eine charakteristische Oberflächenstruktur. Ob anschließend ohne weitere Oberflächenvorbereitung geklebt oder eine weitere Lage aufgebracht werden kann, muss für das jeweilige Material und den vorgesehenen Arbeitsschritt beurteilt werden.
- Trennfolie trennt das Laminat von weiteren Hilfsmaterialien. Eine perforierte Folie ermöglicht einen kontrollierten Harzabfluss; eine nicht perforierte Folie begrenzt ihn.
- Entlüftungsvlies schafft Strömungswege für die Luft und hilft, den Unterdruck unter der Folie zu verteilen. Je nach Material und Aufbau kann es auch überschüssiges Harz aufnehmen.
- Vakuumfolie deckt den Aufbau ab und bildet nach dem Abdichten den Vakuumsack. Sie muss sich der Bauteilgeometrie anpassen und den Prozessbedingungen standhalten.
- Dichtband verbindet die Folie entlang des Formrands mit der Form. Häufig wird dafür eine plastisch verformbare Butylmasse verwendet. Eine dichte Verbindung ermöglicht es, den erforderlichen Unterdruck aufrechtzuerhalten.
- Anschlüsse, Schläuche und Vakuumpumpe dienen dem Absaugen der Luft. Sie sollten so angeordnet sein, dass Luft aus dem gesamten Aufbau abgeführt werden kann.
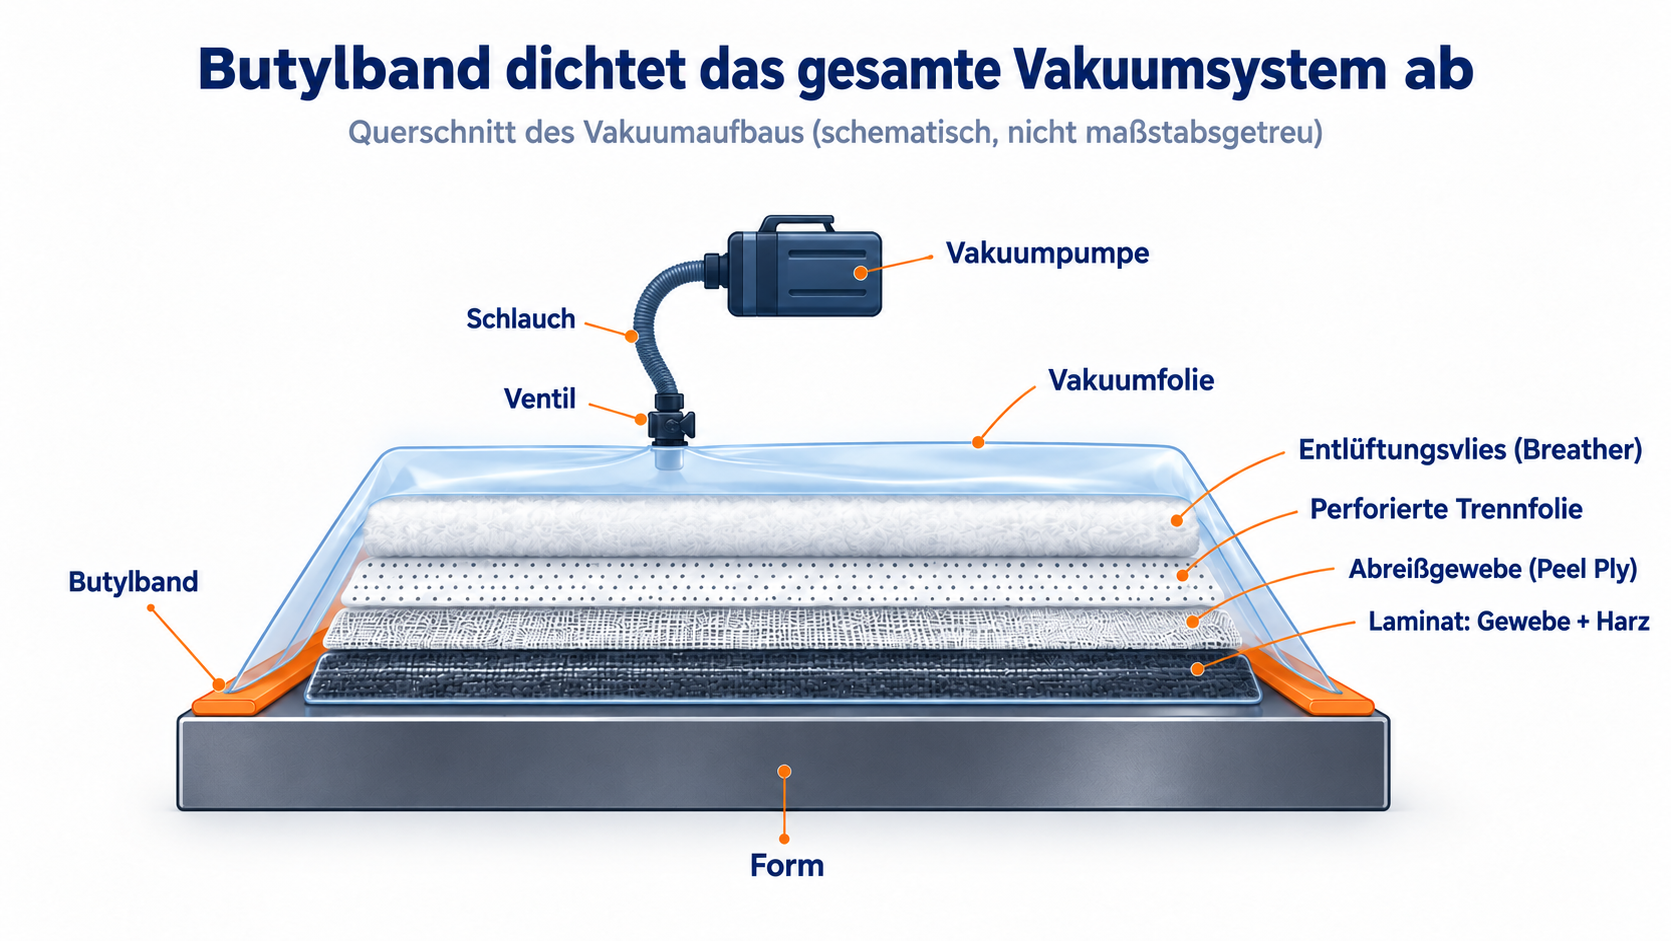
Das Dichtband am Formrand schließt das Innere des Vakuumsacks gegenüber der Umgebung ab. Während die Pumpe Luft absaugt, passt sich die Folie dem Aufbau an und presst die Lagen zusammen. Eine richtig aufgelegte Folie, freie Strömungswege für die Luft und dichte Verbindungen müssen deshalb zusammenwirken.
Je nach Harz und Verfahren erfolgt das Aushärten bei Raumtemperatur oder erhöhter Temperatur. Bei manchen Verfahren kommt ein Autoklav zum Einsatz: eine Kammer, in der zusätzlich zum Unterdruck im Vakuumsack ein erhöhter Außendruck und eine geregelte Temperatur wirken. Der Anpressdruck im Autoklaven ist daher nicht auf die eine Atmosphäre begrenzt, die bei einem Vakuumsack unter atmosphärischen Umgebungsbedingungen zur Verfügung steht.
Vakuumsackverfahren und Vakuuminfusion: Wann kommt das Harz hinzu?
Ein luftdicht abgeschlossener Vakuumsack wird sowohl zum Verdichten bereits getränkter Lagen als auch bei der Harzinfusion eingesetzt. Beide Verfahren nutzen einen Druckunterschied, unterscheiden sich aber in der Vorbereitung des Materials.
Klassisches Vakuumsackverfahren
Die Fasern werden vor dem Schließen des Vakuumsacks mit Harz getränkt, beispielsweise von Hand. Alternativ lassen sich Prepregs verwenden: Verstärkungsmaterialien, die bereits beim Hersteller unter kontrollierten Bedingungen mit Harz vorimprägniert wurden. Nach dem Ablegen der Lagen wird der Aufbau mit Folie abgedeckt, abgedichtet und evakuiert.
Prepregs benötigen häufig eine erhöhte Aushärtetemperatur; bei bestimmten Anwendungen werden sie im Autoklaven ausgehärtet. Solche Verfahren kommen unter anderem im Flugzeugbau und im Motorsport zum Einsatz.
Vakuuminfusion
Bei der Vakuuminfusion werden zunächst trockene Fasern und Hilfsmaterialien auf der Form abgelegt. Anschließend wird der Aufbau im Vakuumsack eingeschlossen, Unterdruck erzeugt und die Harzzufuhr geöffnet. Der Druckunterschied treibt das Harz durch das Faserpaket.
Eine passend ausgelegte Harzzufuhr ermöglicht es, die Harzverteilung zu steuern und das Risiko trockener Stellen zu verringern. Die Infusion wird unter anderem für große Bauteile wie Bootsrümpfe und Rotorblätter für Windenergieanlagen eingesetzt.
Im geschlossenen Aufbau lässt sich der Harzfluss durch das vorbereitete Faserpaket kontrollieren und das Austreten von Harz außerhalb des Laminierbereichs begrenzen. Die Anordnung von Harzzufuhr und Luftabführung gehört deshalb ebenso zur Prozessvorbereitung wie das richtige Ablegen der Lagen.
Bei beiden Verfahren können Undichtigkeiten den Ablauf stören. Beim klassischen Vakuumsackverfahren erschweren sie das Aufrechterhalten des Anpressdrucks. Bei der Infusion beeinflussen sie zusätzlich die Strömungsbedingungen des Harzes im trockenen Faserpaket.
Vom Bootsbau bis zum Sportgerät
Das Vakuumsackverfahren wird dort eingesetzt, wo geringes Gewicht, hohe Festigkeit und die Herstellung komplexer Formen gefragt sind. Größe und Prozessbedingungen unterscheiden sich jedoch je nach Branche.
- Yacht- und Bootsbau: Rümpfe, Decks und Aufbauten entstehen unter anderem mittels Infusion. Das Verfahren ermöglicht die Arbeit mit großen Formen, ohne diese in einer ebenso großen Presse unterbringen zu müssen.
- Windenergie: Bei großen Rotorblättern muss der Vakuumsack entlang eines langen Formrands abgedichtet werden. Entscheidend sind ein sorgfältig vorbereiteter Lagenaufbau und eine zuverlässige Abdichtung über den gesamten Zyklus.
- Luftfahrt: Rumpf-, Flügel- und Kabinenbauteile werden unter anderem aus Prepregs hergestellt und im Autoklaven ausgehärtet. Die Aushärtebedingungen richten sich nach dem Material und den Anforderungen an das Bauteil.
- Automobilbau und Motorsport: Karosserieteile, Spoiler, Motorhauben und Innenraumkomponenten profitieren von geringem Gewicht und hoher Steifigkeit. Kohlenstofffaserverbundwerkstoffe spielen hier eine wichtige Rolle.
- Sportgeräte: Bestimmte Fahrradrahmen, Surfbretter, Kajaks, Paddel und weitere Produkte bestehen aus Verbundwerkstoffen. Ihre Eigenschaften ergeben sich aus dem Zusammenspiel von Materialauswahl, Konstruktion und fachgerechter Fertigung.
- Bauwesen, Industrie und Hobbywerkstätten: Dazu zählen bestimmte Paneele und Abdeckungen sowie kleinere Modellbaukonstruktionen oder Drohnengehäuse. Kleinere Bauteile benötigen eine einfachere Ausrüstung, erfordern aber ebenfalls einen dichten Vakuumsack und geeignete Prozessbedingungen.
Nicht jedes Verbundbauteil wird mit diesem Verfahren hergestellt. Die Wahl hängt unter anderem von der Geometrie, den geforderten Eigenschaften und der Produktionsmenge ab. Von der kleinen Werkstatt bis zur großen Industrieanlage bleibt die Dichtheit des Aufbaus jedoch eine gemeinsame Anforderung.
Warum wird Butyl zum Abdichten verwendet?
Schon eine kleine undichte Stelle am Formrand kann es erschweren, den Unterdruck aufrechtzuerhalten. Der Anpressdruck reicht dann möglicherweise nicht aus, und im Laminat können Hohlräume verbleiben. Bei der Infusion kann einströmende Luft außerdem den Harzfluss stören. Das fertige Bauteil erfüllt dadurch unter Umständen nicht die Qualitätsanforderungen. Nacharbeit oder Ausschuss verursachen Materialverluste und Kosten.
Butylkautschuk ist ein Copolymer aus Isobutylen und einem geringen Anteil Isopren. Er zeichnet sich durch eine sehr geringe Gasdurchlässigkeit aus. Diese Eigenschaft ist für Abdichtungen wichtig. Ob sich ein fertiges Dichtband für einen Prozess eignet, hängt jedoch von seiner gesamten Rezeptur ab, nicht allein von der Polymerart.
Beim Vakuumsackverfahren sind auch plastische Verformbarkeit und Haftvermögen der Dichtmasse wichtig. Unter Druck passt sie sich kleinen Unebenheiten der Form, Folienfalten und Ecken an. Sie haftet an beiden Oberflächen, ohne erst trocknen oder aushärten zu müssen. Die Abdichtung lässt sich dadurch bereits beim Vorbereiten des Aufbaus herstellen.
Das Dichtband muss die erforderlichen Eigenschaften über den gesamten Zyklus behalten, auch wenn der Vakuumsack viele Stunden unter Unterdruck steht oder erwärmt wird. Deshalb eignet sich nicht jedes Butyldichtband für jeden Prozess. Laminieren bei Raumtemperatur stellt andere Anforderungen als ein langer Aushärtezyklus bei erhöhter Temperatur.
Bei der Auswahl sind die Dichtheit der Verbindung, das Haftvermögen, Prozesstemperatur und -dauer sowie das spätere Entfernen des Bandes zu berücksichtigen. Wie leicht es sich ablösen lässt und welche Rückstände bleiben, hängt von der Rezeptur, der Formoberfläche, dem Kontakt mit den Prozessmaterialien und dem Zyklusverlauf ab. Leichtes, rückstandsarmes Ablösen ist daher keine selbstverständliche Eigenschaft jeder Butylmasse.
Mehr zur Auswahl und Qualifizierung solcher Materialien erfahren Sie in unserem Artikel Vakuumdichtbänder für Rotorblätter von Windenergieanlagen (auf Englisch).
Ein großes Bauteil beginnt mit einer dichten Verbindung
Das Vakuumsackverfahren nutzt einen Druckunterschied zum Formen von Verbundwerkstoffen, ohne das gesamte Bauteil in einer großen Presse anpressen zu müssen. Der Erfolg hängt jedoch vom Zusammenspiel der Materialien, der richtigen Vorbereitung des Aufbaus und der Einhaltung geeigneter Prozessbedingungen ab.
Das Dichtband ist ein Teil dieses Prozesses. Bei Almara entwickeln wir Butylmassen für die jeweilige Anwendung: mit Blick auf die erforderliche Verformbarkeit, das Haftvermögen und die Einsatzbedingungen. Eine geeignete Dichtmasse hilft, den Vakuumsack dicht zu halten, und schafft damit eine wichtige Voraussetzung für eine erfolgreiche Verbundbauteilfertigung.