


¿Qué tienen en común el casco de un yate, la pala de un aerogenerador y un cuadro ligero de bicicleta? Todos pueden fabricarse con materiales compuestos que se compactan dentro de una bolsa estanca de la que se extrae el aire. Es el moldeo con bolsa de vacío: la diferencia de presión comprime las capas contra el molde para obtener la forma y las propiedades deseadas.
Además de las fibras, la resina y la bomba, una discreta tira de masilla selladora cumple una función esencial: une la película al molde y ayuda a mantener el vacío durante todo el ciclo. Explicamos cómo funciona esta tecnología, dónde se utiliza y por qué son tan habituales las cintas de butilo.
Fibras y resina: dos componentes que trabajan juntos
Un material compuesto combina al menos dos componentes para conseguir propiedades difíciles de obtener con cada uno por separado. En los compuestos reforzados con fibras, los elementos básicos son las propias fibras y la resina que las mantiene unidas.
Las fibras de vidrio, carbono o aramida se emplean, entre otras presentaciones, en tejidos y mantas. Aportan buena parte de la resistencia del material, especialmente a tracción. Al curar, la resina —epoxi, poliéster o viniléster, por ejemplo— forma la matriz: mantiene las fibras en su posición y ayuda a transmitir las cargas entre ellas.
Un compuesto bien diseñado puede combinar poco peso con gran rigidez y resistencia. El resultado depende de las proporciones, la orientación de las fibras y la calidad de su unión. Un exceso de resina puede añadir peso sin aumentar proporcionalmente la resistencia. Los huecos internos, que constituyen la porosidad, también pueden debilitar la estructura.
Impregnar las fibras a mano, con brocha y rodillo, exige cuidado para repartir uniformemente la resina y eliminar el aire atrapado. La bolsa de vacío ayuda a compactar ese laminado, formado por capas de refuerzo impregnadas. No sustituye la preparación correcta de los materiales ni unas condiciones de proceso adecuadas.
¿Cómo actúa la diferencia de presión sobre el laminado?
Una prensa hidráulica puede comprimir el material contra un molde, pero construir una que albergue el casco completo de un yate supondría un gran reto. El moldeo con bolsa de vacío aprovecha la presión atmosférica que actúa sobre la cara exterior de una película estanca.
Se cubre el laminado con la película y se sella su perímetro. La bomba extrae el aire y reduce la presión interior, mientras fuera se mantiene la presión ambiente. Esta diferencia genera la fuerza de compactación: la película comprime el laminado contra el molde, incluso sobre superficies amplias o curvas.
Con una presión atmosférica de unos 1013 hPa y una extracción casi completa del aire, la fuerza sobre un metro cuadrado equivale al peso de unas 10 toneladas. Sobre una hoja A4 equivaldría al de unos 640 kg; sobre un panel de 1 × 2 m, al de unas 20 toneladas.
Son cifras orientativas para una diferencia máxima próxima a una atmósfera. Como no se alcanza un vacío perfecto, la fuerza real es menor y depende del nivel de vacío alcanzado. Los ejemplos ilustran su magnitud; no fijan los parámetros necesarios para todos los procesos.
La compactación ayuda a consolidar el laminado y reducir el aire atrapado. Una disposición adecuada de los materiales auxiliares también permite controlar la salida del exceso de resina. El principio recuerda al envasado de alimentos al vacío: extraer el aire hace que la película se ajuste al contenido.
¿Qué hay debajo de la película?
El conjunto incluye materiales con distintas funciones: formar la pieza, permitir el paso del aire, controlar la salida de resina o facilitar la separación de las capas después del curado. Su elección y su orden dependen del método.
Cada capa superpuesta tiene una tarea concreta. Algunos materiales auxiliares son de un solo uso y se retiran al terminar. Aunque no forman parte del producto acabado, influyen en las condiciones de fabricación.
- Molde. Da forma a la pieza. Puede ser metálico o de material compuesto y, en aplicaciones más sencillas, de tablero MDF debidamente preparado. Un agente desmoldeante aplicado a su superficie facilita la extracción posterior de la pieza.
- Laminado. Es el producto propiamente dicho: capas de fibras unidas mediante resina. Su composición y su disposición influyen en las propiedades de la pieza acabada.
- Tejido pelable. Se coloca junto al laminado y se retira después del curado, dejando una textura característica. La posibilidad de pegar o añadir capas sin una preparación adicional de la superficie debe evaluarse para cada material y operación.
- Película separadora. Separa el laminado de los demás materiales auxiliares. Si está perforada, permite una salida controlada de resina; si no lo está, la limita.
- Tejido aireador o de ventilación. Crea vías de evacuación del aire y ayuda a distribuir el vacío bajo la bolsa. Según el material y la configuración, también puede absorber el exceso de resina.
- Película para bolsa de vacío. Cubre el conjunto y, una vez sellada, forma la bolsa. Debe adaptarse a la geometría de la pieza y soportar las condiciones del proceso.
- Cinta selladora. Une la película al perímetro del molde. Con frecuencia se utiliza una masilla de butilo deformable. La estanqueidad de esta unión permite mantener el nivel de vacío necesario.
- Conexiones, conductos y bomba de vacío. Permiten extraer el aire. Su disposición debe facilitar la evacuación desde todo el conjunto.
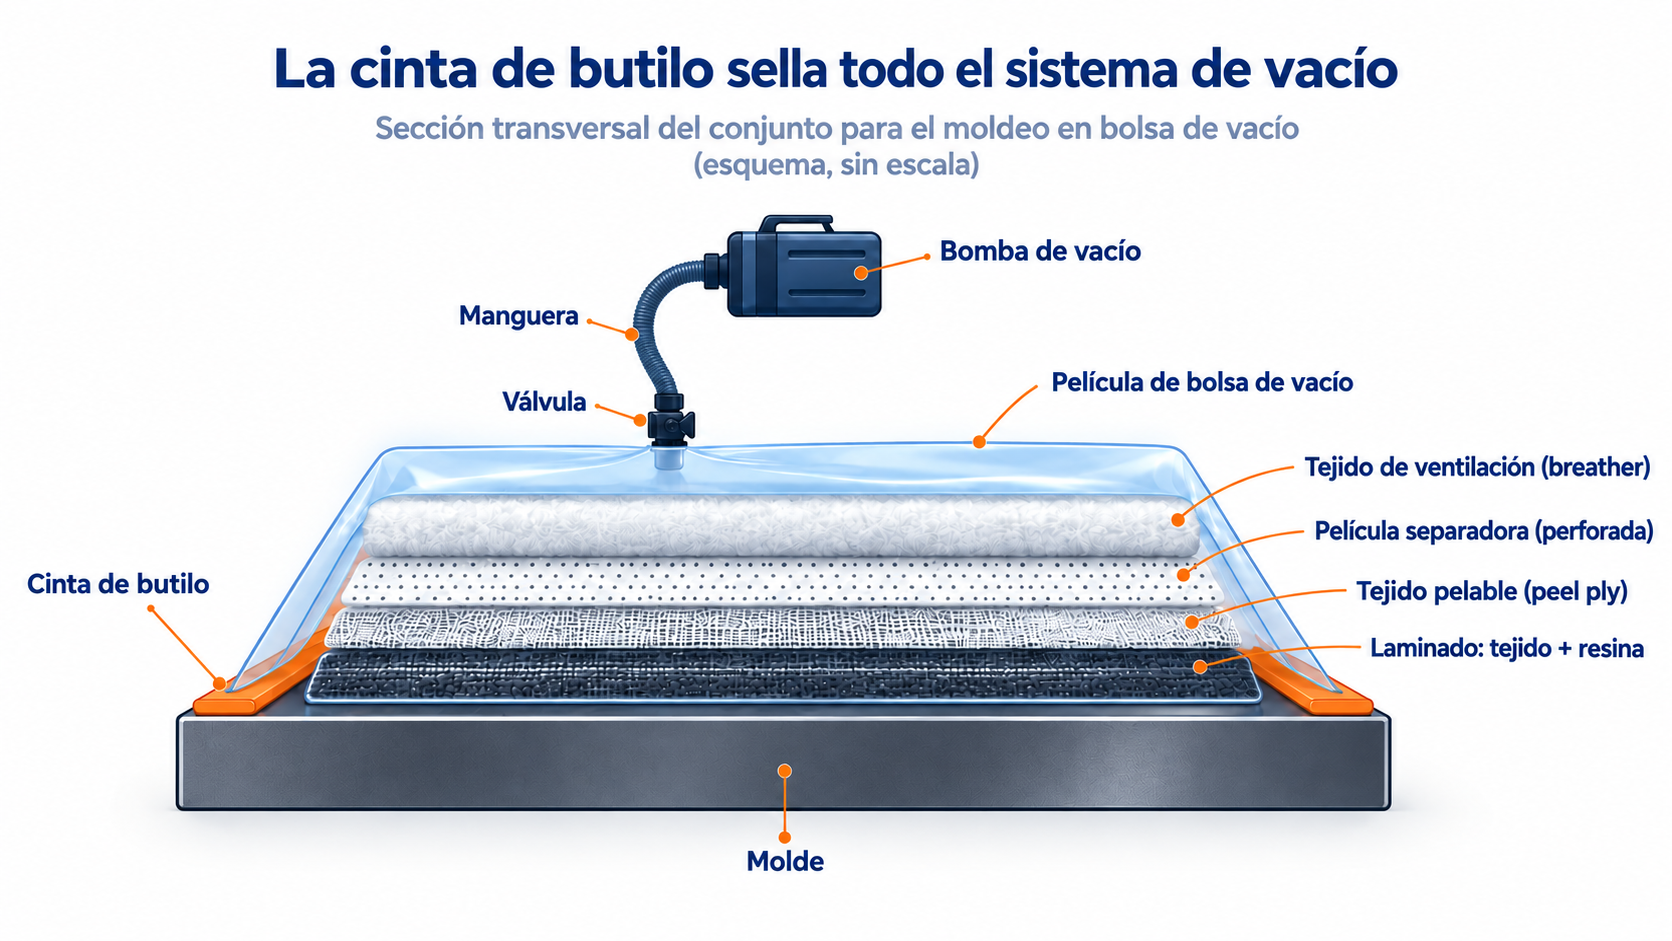
La cinta del perímetro separa el interior de la bolsa de la atmósfera. Al extraer el aire, la película se adapta al conjunto y comprime las capas. Por eso es importante colocar bien la película, mantener despejadas las vías de evacuación y asegurar la estanqueidad de las uniones.
El curado puede realizarse a temperatura ambiente o a temperaturas elevadas, según la resina y la tecnología. Algunos procesos emplean un autoclave, que combina el vacío dentro de la bolsa con una presión exterior elevada y una temperatura controlada. En ese caso, la diferencia de presión puede superar una atmósfera, a diferencia de lo que ocurre cuando el exterior de la bolsa está a presión atmosférica.
Embolsado e infusión: ¿cuándo se introduce la resina?
La bolsa estanca se utiliza tanto para compactar capas previamente impregnadas como para realizar la infusión de resina. Ambos métodos aprovechan la diferencia de presión, pero la preparación del material es distinta.
Embolsado al vacío convencional
Las fibras se impregnan antes de cerrar la bolsa, por ejemplo, a mano. También pueden emplearse materiales preimpregnados de fábrica en condiciones controladas. Tras colocar las capas, se cubre el conjunto, se sella y se extrae el aire.
Los materiales preimpregnados suelen requerir una temperatura elevada para el curado y, en determinadas aplicaciones, se procesan en autoclave. Estas soluciones se utilizan, entre otros ámbitos, en la aeronáutica y el automovilismo de competición.
Infusión al vacío
Primero se colocan las fibras secas y los materiales auxiliares sobre el molde. Después se cierra la bolsa, se hace el vacío y se abre la entrada de resina. La diferencia de presión impulsa su avance a través de las capas.
Un sistema de alimentación bien diseñado permite controlar la distribución de la resina y reducir el riesgo de que queden zonas sin impregnar. La infusión se utiliza, entre otras aplicaciones, para fabricar piezas grandes, como cascos de embarcaciones y palas de aerogeneradores.
Introducir la resina tras cerrar el conjunto seco permite controlar su flujo y limitar los derrames fuera de la zona de laminación. Diseñar la entrada de resina y las salidas de aire es, por tanto, tan importante como colocar correctamente las capas.
Una fuga puede alterar cualquiera de los dos métodos. En el embolsado dificulta mantener la fuerza de compactación; en la infusión, además, modifica las condiciones de flujo de la resina a través de las fibras secas.
De las embarcaciones al material deportivo
El moldeo con bolsa de vacío se emplea cuando se necesitan piezas ligeras y resistentes, con geometrías complejas. Sin embargo, la escala y las condiciones del proceso varían de un sector a otro.
- Industria náutica: cascos, cubiertas y superestructuras fabricados, entre otros métodos, por infusión. La tecnología permite trabajar con moldes grandes sin tener que introducirlos en una prensa del mismo tamaño.
- Energía eólica: grandes palas de aerogeneradores que exigen sellar la bolsa a lo largo de todo el perímetro del molde. Es fundamental preparar las capas con cuidado y mantener la estanqueidad durante todo el ciclo.
- Aeronáutica: componentes de fuselajes, alas e interiores de cabina, incluidos los fabricados con preimpregnados curados en autoclave. Las condiciones de curado se ajustan al material y a los requisitos de cada estructura.
- Automoción y competición: piezas de carrocería, alerones, capós y componentes interiores en los que importan el peso y la rigidez. Los compuestos reforzados con fibra de carbono tienen especial relevancia en este sector.
- Material deportivo: determinados cuadros de bicicleta, tablas de surf, kayaks, remos y otros productos de material compuesto. Sus propiedades dependen de la combinación de materiales, el diseño y un proceso de fabricación adecuado.
- Construcción, industria y talleres de aficionados: determinados paneles y carcasas, así como pequeñas estructuras de modelismo o carcasas de drones. Las piezas pequeñas requieren equipos más sencillos, pero también necesitan una bolsa estanca y unas condiciones de trabajo apropiadas.
No todas las piezas de material compuesto se fabrican así. La geometría, las propiedades requeridas y la escala de producción condicionan la elección. Pero tanto en un pequeño taller como en una gran instalación industrial, el conjunto debe ser estanco.
¿Por qué se utiliza butilo para sellar?
Una pequeña fuga puede impedir mantener el vacío, reducir la compactación y dejar huecos en el laminado. Durante la infusión, la entrada de aire también puede alterar el flujo de resina. La pieza puede incumplir los requisitos de calidad, con las consiguientes pérdidas materiales y económicas por reparación o rechazo.
El caucho de butilo, copolímero de isobutileno y una pequeña proporción de isopreno, destaca por su muy baja permeabilidad a los gases. Es una propiedad valiosa para sellar, pero la idoneidad de la cinta depende de toda su formulación.
También importan la plasticidad y la adherencia de la masilla. Al presionarla, se adapta a pequeñas irregularidades del molde, pliegues y esquinas. Se adhiere a ambas superficies sin esperar al secado o al curado, por lo que sella durante la preparación del conjunto.
La cinta debe conservar sus propiedades durante todo el ciclo, también en procesos de varias horas o con calentamiento. No todas sirven para cualquier proceso: el laminado a temperatura ambiente y un curado prolongado a temperatura elevada plantean exigencias diferentes.
La elección debe considerar estanqueidad, adherencia, temperatura, duración del ciclo y retirada posterior. La facilidad de retirada y los residuos dependen de la formulación, la superficie del molde, el contacto con los materiales y las condiciones del proceso. No toda masilla de butilo se retira necesariamente sin dejar residuos.
Explicamos con más detalle la selección y la cualificación de estos materiales en el artículo Cintas selladoras para bolsas de vacío en la fabricación de palas de aerogeneradores (en inglés).
Una gran pieza empieza por una unión estanca
El moldeo con bolsa de vacío aprovecha la diferencia de presión para conformar compuestos sin una gran prensa que comprima toda la pieza. Su eficacia depende de la interacción de los materiales, de un conjunto bien preparado y de unas condiciones adecuadas.
En Almara desarrollamos masillas de butilo según las exigencias de cada aplicación: plasticidad, adherencia y condiciones de trabajo. La cinta selladora forma parte del proceso: un material bien elegido ayuda a mantener la estanqueidad de la bolsa y favorece el buen desarrollo de las siguientes etapas de fabricación.