


Quel est le point commun entre la coque d’un yacht, une pale d’éolienne et un cadre de vélo léger ? Tous peuvent être fabriqués en composites formés sous un film étanche dont on évacue l’air. C’est le principe du moulage sous vide : la différence de pression plaque les couches contre le moule et contribue aux propriétés de la pièce.
Aux côtés des fibres, de la résine et de la pompe, un discret ruban d’étanchéité joue un rôle essentiel. Il relie le film au moule et aide à maintenir la dépression pendant tout le cycle. Voici comment fonctionne cette technique, où elle s’emploie et pourquoi les rubans butyle y trouvent leur place.
Fibres et résine : deux constituants complémentaires
Un composite associe au moins deux constituants pour obtenir des propriétés difficiles à atteindre avec chacun d’eux séparément. Dans un composite à renfort fibreux, les éléments de base sont les fibres et la résine qui les lie.
Les fibres de verre, de carbone ou d’aramide s’emploient notamment sous forme de tissus et de mats. Elles assurent une grande partie de la résistance du matériau, en particulier en traction. Après durcissement, la résine — époxy, polyester ou vinylester, par exemple — forme la matrice : elle maintient les fibres en place et contribue à transmettre les efforts entre elles.
Un composite bien conçu peut allier légèreté, rigidité et résistance. Le résultat dépend des proportions de fibres et de résine, de l’orientation des fibres et de la qualité de leur liaison. Un excès de résine peut alourdir la pièce sans gain proportionnel de résistance ; des vides dans le matériau, qui constituent sa porosité, peuvent fragiliser la structure.
L’imprégnation manuelle au pinceau et au rouleau demande du soin pour répartir la résine et chasser l’air emprisonné. Le moulage sous vide facilite le compactage du stratifié ainsi préparé, c’est-à-dire de l’empilement de renforts imprégnés. Il ne remplace ni une préparation correcte des matériaux ni des paramètres de fabrication adaptés.
Comment la différence de pression compacte-t-elle le stratifié ?
Une presse hydraulique peut plaquer un matériau contre un moule, mais construire une machine capable d’accueillir la coque entière d’un yacht représente un défi. Le moulage sous vide utilise la pression atmosphérique qui s’exerce sur la face extérieure d’un film étanche.
On recouvre le stratifié d’un film rendu étanche sur tout son pourtour. La pompe évacue l’air et abaisse la pression dans le sac, tandis que la pression ambiante continue de s’exercer à l’extérieur. Cette différence de pression produit l’effort de compactage : le film plaque le stratifié contre le moule, sur de grandes surfaces comme sur des pièces courbes.
À une pression atmosphérique d’environ 1 013 hPa, si l’on retire presque tout l’air du sac, la force exercée sur un mètre carré équivaut au poids d’environ 10 tonnes. Sur la surface d’une feuille A4, elle correspondrait au poids d’environ 640 kg ; sur un panneau de 1 × 2 m, à celui d’environ 20 tonnes.
Ces ordres de grandeur correspondent à une différence de pression maximale proche d’une atmosphère. En pratique, le vide n’est jamais parfait : l’effort réel est donc inférieur et dépend de la dépression obtenue. Ces exemples illustrent l’intensité des forces en jeu ; ils ne définissent pas les réglages à appliquer à tous les procédés.
Le compactage réduit l’air emprisonné dans le stratifié. Avec des matériaux auxiliaires adaptés, on peut aussi maîtriser l’évacuation de l’excès de résine. Le mécanisme rappelle l’emballage alimentaire sous vide : le film épouse le contenu après évacuation de l’air. Les équipements ne sont pas pour autant interchangeables : un film et un joint industriels doivent résister aux conditions de tout le cycle, parfois sur plusieurs mètres.
Que trouve-t-on sous le film ?
Le montage réunit des matériaux aux fonctions distinctes : constituer la pièce, laisser circuler l’air, contrôler la quantité de résine ou faciliter la séparation des couches après durcissement. Leur choix et leur ordre de pose dépendent de la méthode. Certains sont à usage unique : retirés en fin de cycle, ils ne font pas partie du produit fini.
- Le moule donne sa forme à la pièce. Il peut être en métal ou en composite ; pour les applications plus simples, un panneau de MDF correctement préparé peut aussi convenir. Un agent de démoulage appliqué à sa surface facilite ensuite la séparation de la pièce.
- Le stratifié est le produit à fabriquer : des couches de fibres liées par la résine. Leur composition et leur disposition déterminent en partie les propriétés de la pièce finie.
- Le tissu d’arrachage est placé au contact du stratifié, puis retiré après durcissement. Il laisse une texture caractéristique. La possibilité de coller ou de déposer d’autres couches sans préparation supplémentaire doit être évaluée selon le matériau concerné et l’opération prévue.
- Le film séparateur isole le stratifié des autres matériaux auxiliaires. Une version perforée permet une évacuation contrôlée de la résine ; une version non perforée la limite.
- Le tissu drainant ménage des passages pour l’air et favorise sa circulation sous le sac afin de répartir la dépression. Selon sa nature et la configuration du montage, il peut également absorber l’excès de résine.
- Le film de mise sous vide recouvre le montage et forme le sac une fois son pourtour rendu étanche. Il doit épouser la géométrie de la pièce et résister aux conditions du procédé.
- Le ruban d’étanchéité relie le film au moule sur tout son pourtour. Il est souvent constitué d’un mastic butyle malléable. L’étanchéité de cette liaison permet de maintenir la dépression requise.
- Les raccords, les tuyaux et la pompe à vide servent à évacuer l’air. Leur implantation doit permettre de l’extraire de l’ensemble du montage.
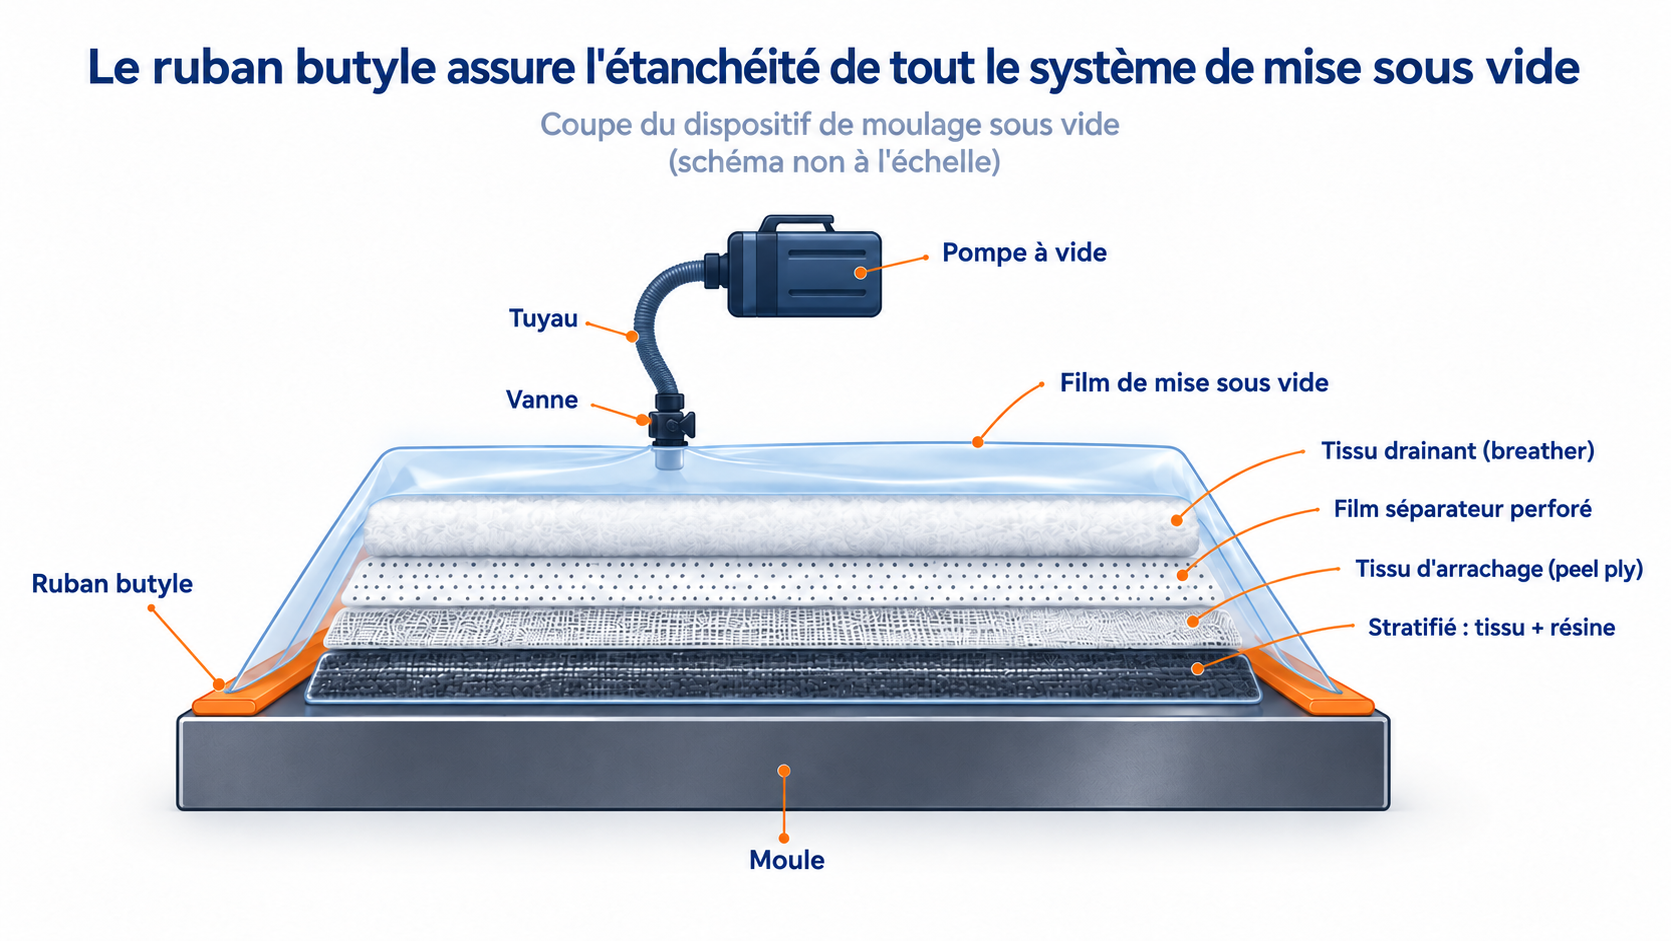
Le ruban posé sur le pourtour sépare l’intérieur du sac de l’atmosphère ambiante. Pour que le film puisse compacter les couches, il faut à la fois une pose correcte, des passages d’air dégagés et des raccordements étanches.
Selon la résine et le procédé, le durcissement s’effectue à température ambiante ou élevée. Certains procédés utilisent un autoclave : une pression extérieure supérieure à la pression atmosphérique s’y ajoute à la dépression dans le sac, avec une température contrôlée. La limite d’une atmosphère applicable au sac utilisé à la pression ambiante ne décrit donc pas le compactage en autoclave.
Moulage et infusion : à quel moment introduit-on la résine ?
Un sac étanche s’utilise aussi bien pour compacter des couches déjà imprégnées que pour réaliser une infusion de résine. Les deux méthodes exploitent une différence de pression, mais la préparation du matériau diffère.
Le moulage sous vide classique
Les fibres sont imprégnées de résine avant la fermeture du sac, manuellement par exemple. On peut aussi employer des préimprégnés : des renforts déjà imprégnés de résine en usine, dans des conditions contrôlées. Une fois les couches disposées, on les recouvre du film, on assure l’étanchéité, puis on évacue l’air.
Les préimprégnés nécessitent souvent un durcissement à température élevée et, dans certaines applications, un passage en autoclave. Ces solutions sont notamment utilisées dans l’aéronautique et les sports mécaniques.
L’infusion sous vide
Pour l’infusion sous vide, on place d’abord les fibres sèches et les matériaux auxiliaires sur le moule. On ferme ensuite le montage avec le sac, on crée la dépression, puis on ouvre l’arrivée de résine. La différence de pression entraîne son écoulement à travers l’empilement de fibres.
Une alimentation bien conçue permet de maîtriser la progression de la résine et de limiter les zones sèches ainsi que les débordements hors de la zone de stratification. L’infusion s’emploie notamment pour de grandes pièces, comme les coques de bateaux et les pales d’éoliennes. Les arrivées de résine et les points d’évacuation de l’air se préparent aussi soigneusement que l’empilement.
Dans les deux méthodes, une fuite peut perturber le procédé. En moulage sous vide, elle rend le maintien du compactage plus difficile ; en infusion, elle modifie en outre les conditions d’écoulement de la résine à travers les fibres sèches.
Des bateaux aux équipements sportifs
Le moulage sous vide s’emploie lorsque la légèreté, la résistance et la réalisation de formes complexes sont importantes. L’échelle et les conditions de fabrication varient néanmoins selon le secteur.
- Construction nautique : coques, ponts et superstructures fabriqués notamment par infusion, sur de grands moules qui n’ont pas besoin d’être placés dans une presse de dimensions équivalentes.
- Énergie éolienne : grandes pales dont le sac doit être étanchéifié sur tout le long pourtour du moule. La préparation de l’empilement et l’étanchéité pendant le cycle sont essentielles.
- Aéronautique : éléments de fuselage, d’ailes et d’aménagement de cabine, notamment en préimprégnés durcis en autoclave. Les conditions de durcissement dépendent du matériau et des exigences de la structure.
- Automobile et sports mécaniques : carrosserie, ailerons, capots et éléments d’habitacle pour lesquels masse et rigidité comptent. Les composites à fibres de carbone y occupent une place importante.
- Équipements sportifs : certains cadres de vélo, planches de surf, kayaks et pagaies. Leurs propriétés dépendent des matériaux, de la conception et de la maîtrise de la fabrication.
- Bâtiment, industrie et ateliers amateurs : certains panneaux, carters, éléments de modélisme et boîtiers de drones. Un équipement plus simple peut suffire aux petites pièces, mais le sac doit rester étanche et les conditions de travail adaptées.
Toutes les pièces composites ne sont pas fabriquées par cette méthode. Son choix dépend notamment de la géométrie, des propriétés recherchées et de l’échelle de production. Du petit atelier à la grande installation industrielle, l’étanchéité du montage reste une exigence commune.
Pourquoi utiliser du butyle pour l’étanchéité ?
Une petite fuite sur le pourtour peut compromettre le maintien de la dépression. Le compactage risque de devenir insuffisant, laissant des vides dans le stratifié. En infusion, l’entrée d’air peut aussi perturber l’écoulement de la résine. Une pièce non conforme entraîne alors des pertes matérielles et financières, qu’elle soit réparée ou mise au rebut.
Le caoutchouc butyle est un copolymère d’isobutylène et d’une faible proportion d’isoprène. Il se distingue par sa très faible perméabilité aux gaz. Cette caractéristique est importante pour l’étanchéité, mais l’aptitude du ruban fini dépend de l’ensemble de sa formulation, et pas seulement du polymère utilisé.
En moulage sous vide, la plasticité et l’adhérence du mastic comptent également. Sous l’effet de la pression appliquée, il épouse les petites irrégularités du moule, les plis du film et les angles. Il adhère aux deux surfaces sans devoir sécher ni durcir, ce qui permet d’obtenir l’étanchéité dès la préparation du montage.
Le ruban doit conserver les propriétés requises pendant tout le cycle, même lorsque le sac reste sous vide durant plusieurs heures ou qu’il est chauffé. Tous les rubans butyle ne conviennent donc pas à tous les procédés. Une stratification à température ambiante et un durcissement prolongé à température élevée n’imposent pas les mêmes exigences.
Le choix du ruban dépend de l’étanchéité recherchée, de son adhérence, de la température, de la durée du procédé et de son retrait après utilisation. La facilité de retrait et les résidus dépendent de la formulation, de la surface du moule, du contact avec les matériaux et du déroulement du cycle. Un retrait sans traces n’est pas garanti pour tous les mastics butyle.
Pour en savoir plus sur le choix et la qualification de ces matériaux, consultez notre article Rubans d’étanchéité pour sacs à vide dans la fabrication des pales d’éoliennes (en anglais).
Une grande pièce commence par une liaison étanche
Le moulage sous vide exploite une différence de pression pour former des composites sans placer toute la pièce dans une grande presse. Son efficacité dépend de matériaux complémentaires, d’une préparation correcte et du maintien des conditions requises.
Chez Almara, nous formulons des mastics butyle selon leur application : plasticité, adhérence et conditions d’utilisation attendues. Un matériau bien choisi contribue à maintenir l’étanchéité du sac, nécessaire au bon déroulement de la fabrication du composite.