


Co łączy kadłub jachtu, łopatę turbiny wiatrowej i lekką ramę rowerową? Wszystkie mogą powstawać z kompozytów formowanych pod szczelną folią, spod której odsysa się powietrze. To workowanie próżniowe (ang. vacuum bagging). Różnica ciśnień dociska warstwy materiału do formy, pomagając uzyskać element o odpowiednim kształcie i właściwościach.
W tym procesie liczą się nie tylko włókna, żywica i pompa. Ważną rolę odgrywa również niepozorny pasek masy uszczelniającej. To on łączy folię z formą i pomaga utrzymać podciśnienie przez cały cykl. Wyjaśniamy, jak działa ta technologia, gdzie znajduje zastosowanie i dlaczego tak często wykorzystuje się w niej taśmy butylowe.
Włókna i żywica: dwa składniki, wspólne zadanie
Kompozyt powstaje z połączenia co najmniej dwóch składników, które razem pozwalają uzyskać właściwości trudne do osiągnięcia przez każdy z nich osobno. W kompozytach włóknistych podstawą są włókna oraz spajająca je żywica.
Włókna szklane, węglowe lub aramidowe stosuje się między innymi w postaci tkanin i mat. Odpowiadają za znaczną część wytrzymałości materiału, szczególnie na rozciąganie. Żywica, na przykład epoksydowa, poliestrowa lub winyloestrowa, po utwardzeniu tworzy osnowę: utrzymuje włókna we właściwym położeniu i pomaga przenosić między nimi obciążenia.
Odpowiednio zaprojektowany kompozyt może łączyć niewielką masę z wysoką sztywnością i wytrzymałością. Efekt zależy jednak od udziału obu składników, ułożenia włókien i jakości ich połączenia. Nadmiar żywicy może zwiększać masę bez proporcjonalnej poprawy wytrzymałości. Z kolei pustki wewnątrz materiału, czyli porowatość, mogą osłabiać jego strukturę.
Ręczne przesycanie włókien żywicą za pomocą pędzla i wałka wymaga staranności. Trudno w ten sposób równomiernie przesycić wszystkie warstwy i usunąć uwięzione powietrze. Workowanie próżniowe wspomaga zagęszczanie tak przygotowanego laminatu, czyli układu warstw wzmacniających przesyconych żywicą. Nie zastępuje jednak prawidłowego przygotowania materiałów ani właściwego doboru warunków procesu.
Jak różnica ciśnień dociska laminat?
Prasa hydrauliczna może dociskać materiał do formy, ale budowa urządzenia mieszczącego cały kadłub jachtu byłaby dużym wyzwaniem. W workowaniu próżniowym wykorzystuje się ciśnienie atmosferyczne działające na zewnętrzną powierzchnię szczelnej folii.
Laminat przykrywa się folią i uszczelnia jej obwód. Pompa odsysa powietrze, obniżając ciśnienie wewnątrz worka. Na zewnątrz pozostaje ciśnienie otoczenia. To różnica ciśnień po obu stronach folii powoduje docisk: folia naciska na laminat, a ten na formę. Dzięki temu można dociskać warstwy na dużej powierzchni, także w elementach o zakrzywionym kształcie.
Przy ciśnieniu atmosferycznym około 1013 hPa i niemal całkowitym usunięciu powietrza z worka siła działająca na metr kwadratowy odpowiada ciężarowi około 10 ton. Na powierzchni kartki A4 docisk odpowiadałby ciężarowi około 640 kg, a na panelu o wymiarach 1 × 2 m — około 20 ton.
Są to wartości orientacyjne dla maksymalnej różnicy ciśnień zbliżonej do jednej atmosfery. W praktyce w worku nie uzyskuje się idealnej próżni, więc rzeczywisty docisk jest mniejszy i zależy od osiągniętego podciśnienia. Te przykłady pokazują skalę siły, nie określają wymaganych nastaw dla każdego procesu.
Docisk pomaga zagęścić laminat i ograniczyć ilość uwięzionego powietrza. Przy odpowiednim układzie materiałów pomocniczych można również kontrolować odprowadzanie nadmiaru żywicy. Zasada przypomina próżniowe pakowanie żywności: po odessaniu powietrza folia przylega do zawartości. W produkcji kompozytów materiały, geometria i warunki pracy są jednak znacznie bardziej wymagające.
Co znajduje się pod folią?
Układ do workowania próżniowego składa się z materiałów pełniących różne funkcje. Jedne tworzą gotowy element, inne zapewniają przepływ powietrza, kontrolują ilość żywicy lub ułatwiają rozdzielenie warstw po utwardzeniu. Ich dobór i kolejność zależą od stosowanej metody.
Część materiałów pomocniczych jest jednorazowa i po zakończeniu cyklu zostaje usunięta. Nie stają się one składnikami gotowego wyrobu, ale wpływają na warunki jego wytwarzania.
- Forma nadaje elementowi kształt. Może być wykonana z metalu lub kompozytu, a w prostszych zastosowaniach z odpowiednio przygotowanej płyty MDF. Środek antyadhezyjny na jej powierzchni ułatwia późniejsze oddzielenie wyrobu.
- Laminat to właściwy produkt: warstwy włókien połączone żywicą. Ich skład i ułożenie wpływają na właściwości gotowego elementu.
- Tkanina zrywalna (peel ply) jest układana bezpośrednio na laminacie i usuwana po utwardzeniu. Pozostawia charakterystyczną fakturę. Przed klejeniem lub nakładaniem kolejnych warstw trzeba jednak sprawdzić, czy dana powierzchnia wymaga dodatkowego przygotowania.
- Folia rozdzielająca oddziela laminat od kolejnych materiałów pomocniczych. Wersja perforowana umożliwia kontrolowany odpływ żywicy; nieperforowana go ogranicza.
- Włóknina odpowietrzająca (breather) tworzy drogi przepływu powietrza i pomaga rozprowadzić podciśnienie pod workiem. Zależnie od materiału i konfiguracji może również pochłaniać nadmiar żywicy.
- Folia workowa przykrywa układ i po uszczelnieniu tworzy worek próżniowy. Musi dopasować się do kształtu elementu i wytrzymać warunki procesu.
- Taśma uszczelniająca łączy folię z formą na jej obwodzie. Często jest to plastyczna masa butylowa. Szczelność tego połączenia pozwala utrzymać wymagane podciśnienie.
- Przyłącza, przewody i pompa próżniowa umożliwiają odsysanie powietrza. Ich rozmieszczenie powinno pozwalać na jego odprowadzanie z całego układu.
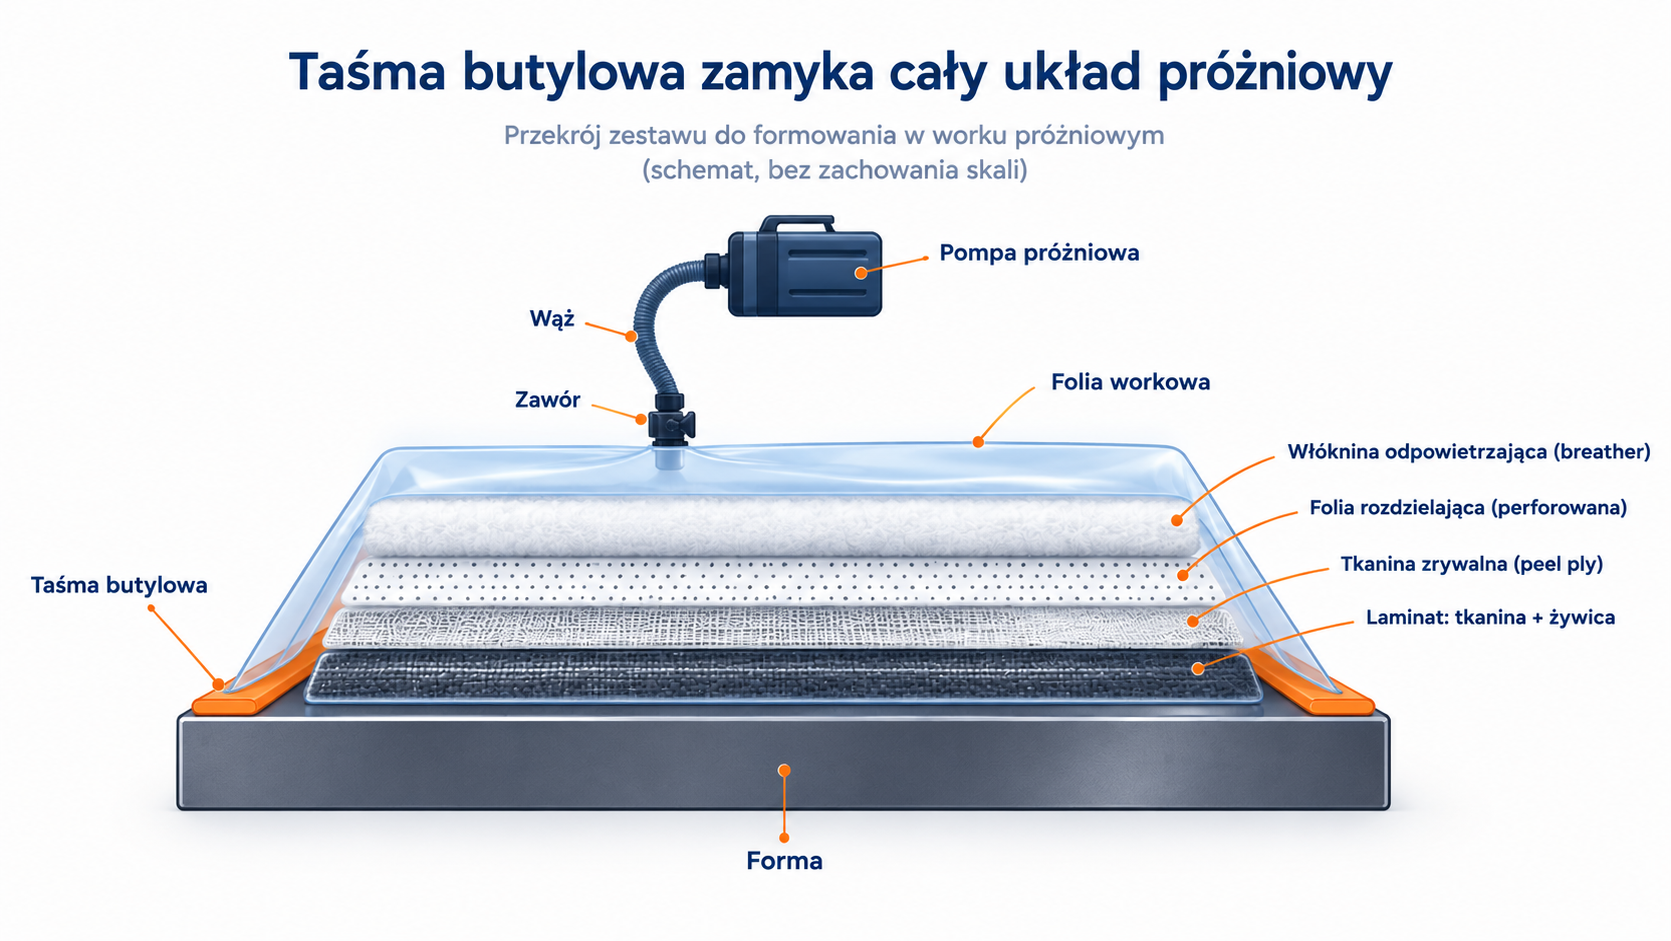
Taśma na obwodzie formy oddziela wnętrze worka od otaczającej atmosfery. Gdy pompa odsysa powietrze, folia dopasowuje się do kształtu układu i dociska jego warstwy. Dlatego prawidłowo ułożona folia, drożne drogi przepływu powietrza i szczelne połączenia muszą działać razem.
Żywica może utwardzać się w temperaturze pokojowej lub podwyższonej, zależnie od jej rodzaju i technologii. W niektórych procesach wykorzystuje się autoklaw — komorę, w której oprócz podciśnienia w worku stosuje się podwyższone ciśnienie zewnętrzne oraz kontrolowaną temperaturę. Limit różnicy ciśnień zbliżony do jednej atmosfery dotyczy worka pracującego przy ciśnieniu atmosferycznym na zewnątrz, a nie układu w autoklawie.
Workowanie i infuzja: kiedy do układu trafia żywica?
Szczelny worek stosuje się zarówno przy dociskaniu wcześniej przesyconych warstw, jak i w infuzji żywicy. Metody te łączy wykorzystanie różnicy ciśnień, ale różnią się sposobem przygotowania materiału.
Klasyczne workowanie próżniowe
Włókna przesyca się żywicą przed zamknięciem worka, na przykład ręcznie. Można też zastosować prepregi, czyli materiały wzmacniające fabrycznie nasączone żywicą w kontrolowanych warunkach. Po ułożeniu warstw układ przykrywa się folią, uszczelnia i odsysa powietrze.
W przypadku prepregów utwardzanie często wymaga podwyższonej temperatury, a w części zastosowań odbywa się w autoklawie. Takie rozwiązania wykorzystuje się między innymi w lotnictwie i sportach motorowych.
Infuzja próżniowa
W infuzji próżniowej na formie układa się najpierw suche włókna i materiały pomocnicze. Następnie zamyka się układ w worku, wytwarza podciśnienie i otwiera dopływ żywicy. Różnica ciśnień napędza jej przepływ przez pakiet włókien.
Odpowiednio zaprojektowane doprowadzanie żywicy pozwala kontrolować jej rozchodzenie się i ograniczać ryzyko pozostawienia suchych obszarów. Infuzję stosuje się między innymi do dużych elementów, takich jak kadłuby łodzi i łopaty turbin wiatrowych.
Rozmieszczenie dopływu żywicy i odprowadzenia powietrza stanowi część przygotowania procesu, podobnie jak prawidłowe ułożenie warstw. Zamknięty układ pozwala też ograniczać rozlewanie żywicy poza obszar laminowania.
W obu metodach nieszczelność może zakłócić proces. Przy workowaniu utrudnia utrzymanie docisku, a przy infuzji dodatkowo wpływa na warunki przepływu żywicy przez suche włókna.
Od łodzi po sprzęt sportowy
Workowanie próżniowe znajduje zastosowanie tam, gdzie ważne są niewielka masa, wytrzymałość i możliwość wykonywania złożonych kształtów. Skala oraz warunki procesu różnią się jednak w zależności od branży.
- Przemysł jachtowy i łodziowy: kadłuby, pokłady i nadbudówki wykonywane między innymi z użyciem infuzji. Technologia umożliwia pracę z dużymi formami bez konieczności umieszczania ich w równie dużej prasie.
- Energetyka wiatrowa: duże łopaty turbin wymagające uszczelnienia worka na długim obwodzie formy. Znaczenie mają tu staranne przygotowanie układu warstw i utrzymanie szczelności podczas całego cyklu.
- Lotnictwo: elementy kadłubów, skrzydeł i wyposażenia kabin, także wytwarzane z prepregów utwardzanych w autoklawach. Warunki utwardzania dobiera się do konkretnego materiału i wymagań konstrukcji.
- Motoryzacja i sporty motorowe: części karoserii, spojlery, maski i elementy wnętrz, w których znaczenie mają masa oraz sztywność. Ważną rolę odgrywają w tej branży kompozyty z włóknami węglowymi.
- Sprzęt sportowy: wybrane ramy rowerowe, deski surfingowe, kajaki, wiosła i inne wyroby kompozytowe. O ich właściwościach decyduje połączenie materiałów, konstrukcji i prawidłowego procesu wytwarzania.
- Budownictwo, przemysł i warsztaty hobbystyczne: wybrane panele, osłony oraz niewielkie konstrukcje modelarskie czy obudowy dronów. Mniejsze elementy można wykonywać przy użyciu prostszego wyposażenia, ale nadal potrzebne są szczelny worek i odpowiednie warunki pracy.
Nie każdy element kompozytowy powstaje tą metodą. O jej wyborze decydują między innymi geometria, wymagane właściwości i skala produkcji. Od małego warsztatu po dużą instalację przemysłową wspólnym wymaganiem pozostaje szczelność układu.
Dlaczego do uszczelniania stosuje się butyl?
Niewielka nieszczelność na obwodzie formy może utrudnić utrzymanie podciśnienia. Docisk staje się wtedy niewystarczający, a w laminacie mogą pozostać pustki. W infuzji napływ powietrza może również zakłócić przepływ żywicy. Gotowy element może przez to nie spełniać wymagań jakościowych, a jego naprawa lub odrzucenie oznaczają straty materiałowe i finansowe.
Kauczuk butylowy jest kopolimerem izobutylenu i niewielkiej ilości izoprenu. Wyróżnia go bardzo niska przepuszczalność gazów. Ta cecha ma znaczenie w uszczelnieniach, lecz o przydatności gotowej taśmy decyduje cała jej receptura, a nie tylko rodzaj polimeru.
W workowaniu próżniowym ważne są również plastyczność i przyczepność masy. Pod naciskiem dopasowuje się ona do drobnych nierówności formy, załamań folii i narożników. Przylega do obu powierzchni bez oczekiwania na schnięcie lub utwardzenie, co pozwala uzyskać uszczelnienie już podczas przygotowywania układu.
Taśma musi przy tym zachować wymagane właściwości przez cały cykl, również wtedy, gdy worek pozostaje pod podciśnieniem przez wiele godzin lub jest podgrzewany. Dlatego nie każda taśma butylowa nadaje się do każdego procesu. Inne wymagania stawia laminowanie w temperaturze pokojowej, a inne długotrwałe utwardzanie w podwyższonej temperaturze.
Przy doborze trzeba uwzględnić szczelność połączenia, przyczepność, temperaturę i czas procesu oraz możliwość późniejszego usunięcia taśmy. Łatwość usunięcia taśmy i pozostające ślady zależą od receptury, powierzchni formy, kontaktu z materiałami procesowymi i przebiegu cyklu. Czystego usunięcia nie należy traktować jako bezwarunkowej cechy każdej masy butylowej.
Dobór i kwalifikację takich materiałów omawiamy szerzej w artykule Taśmy do uszczelniania worków próżniowych w produkcji łopat turbin wiatrowych.
Duży element zaczyna się od szczelnego połączenia
Workowanie próżniowe pozwala wykorzystać różnicę ciśnień do formowania kompozytów bez konieczności dociskania całego elementu dużą prasą. Skuteczność metody zależy jednak od współdziałania materiałów, prawidłowego przygotowania układu i utrzymania wymaganych warunków.
Taśma uszczelniająca jest częścią tego procesu. W Almarze opracowujemy masy butylowe z myślą o konkretnych zastosowaniach, dobierając ich plastyczność i przyczepność do przewidywanych warunków pracy. Odpowiednio dobrany materiał pomaga utrzymać szczelność worka, od której zależy powodzenie kolejnych etapów wytwarzania kompozytu.